


Lätt och resistent mot korrosion, aluminium används nu allmänt i ett brett utbud av industrier, inklusive tillverkning av konsumentvaror, flyg-, fordon och konstruktion. Aluminium utgör emellertid speciella svårigheter vid svetsning, särskilt på grund av dess sårbarhet för snedvridning och oförmåga att motstå höga temperaturer. Den här artikeln kommer att diskutera populära tekniker för svetsning av aluminiumrör, med tonvikt på TIG -svetsning, vilket fortfarande är en mycket populär metod på grund av dess noggrannhet och hög kvalitet.
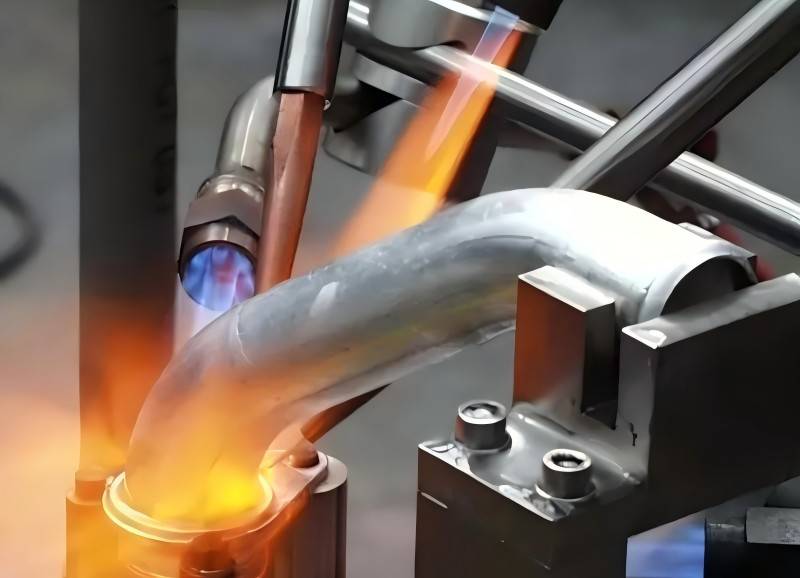
Förståelse av aluminiumrörssvetsning
På grund av egenskaperna hos metallen kräver svetsning av aluminiumrör för specifika färdigheter och kunskaper. Aluminiums höga värmeledningsförmåga, som får den att absorbera värme snabbt och gör det svårare att kontrollera under svetsprocessen, är ett av de främsta hindren. Dessutom utvecklar aluminium ett oxidskikt på ytan som måste elimineras innan svetsning för att garantera en stark och ren anslutning. Slutligen, om felaktiga metoder eller för mycket värme används, kan dess relativt låga smältpunkt resultera i snedvridning.
Därför är det viktigt att välja lämplig svetsteknik. Processen måste ta hänsyn till variabler som produktionshastighet, kostnad, önskad svetskvalitet och materialtjocklek. De mest populära metoderna för svetsning av aluminiumrör listas nedan.
Vanliga metoder för aluminiumrörssvetsning
1.TIG -svetsning (volfram inert gassvetsning)
Eftersom det kan skapa höga - kvalitetssvetsar, är TIG -svetsning, även kallad gas volframbågsvetsning (GTAW), en av de mest använda teknikerna för TIG -svetsning av aluminiumrör. Denna process värmer och smälter metallen genom att bilda en båge med en volframelektrod. För att förhindra att atmosfäriska gaser förorenar svetsområdet används argon eller heliumgas som en skärmningsgas.
Viktiga egenskaper hos TIG -svetsning:
Överlägsna svetsar: TIG -svetsning är perfekt för att skapa robusta, överlägsna svetsar eftersom det möjliggör exakt kontroll över värmeinmatningen och fyllmedelmetallen. För sektorer som Aerospace, där svet integritet är avgörande, är detta särskilt avgörande.
Flexibilitet: TIG -svetsning är ett flexibelt alternativ för olika typer av aluminiumrörsfogar eftersom det kan appliceras i en rad positioner och för intrikata ledgeometrier.
Långsam svetshastighet: TIG -svetsningens relativt långsamma hastighet i jämförelse med andra tekniker är en av dess nackdelar. Den extra tiden som behövs motiveras emellertid ofta av svetsens kvalitet.
Hög värmeinmatning: TIG -svetsning har en tendens att applicera mer värme på metallen, som, om inte kontrolleras, kan höja möjligheten till snedvridning. Men med rätt metoder kan skickliga svetsare effektivt kontrollera detta.
Tillämpningar av TIG -svetsning: TIG -svetsning används ofta i sektorer som flyg- och fordon där noggrannhet och överlägsna svetsar är viktiga. Det fungerar särskilt bra för svetsning av aluminiumrör, särskilt tunna - väggrör där minskning av distorsion är avgörande.
2.MIG -svetsning (metall inert gassvetsning)
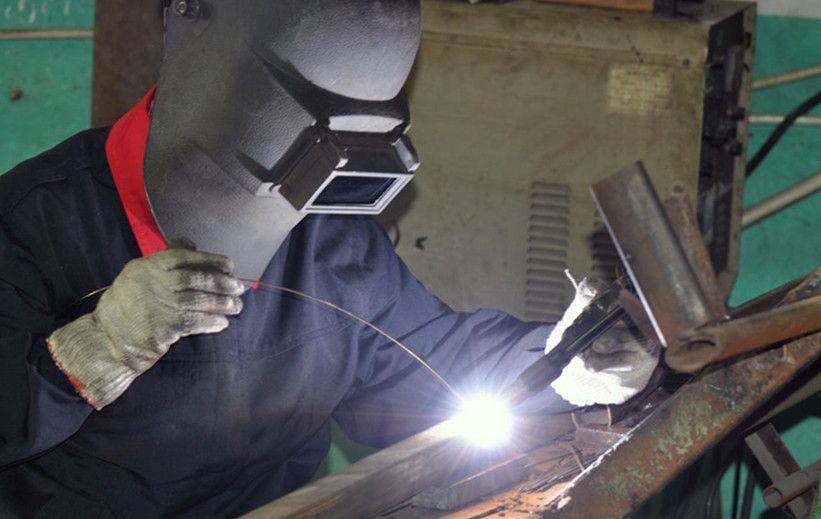
En annan populär teknik för svetsning av aluminiumrör är MIG -svetsning, även kallad gasmetallbågsvetsning (GMAW). Till skillnad från TIG -svetsning skapar MIG -svetsning svetsen genom att smälta och smälta en kontinuerligt matad trådelektrod med basmaterialet.
Viktiga egenskaper hos MIG -svetsning:
Hög produktionseffektivitet: På grund av dess kontinuerliga trådmatning är MIG -svetsning snabbare än TIG -svetsning. För hög - volymproduktionsinställningar gör detta det till ett mer effektivt val.
Låg distorsion: MIG -svetsning introducerar mindre värme i metallen än TIG -svetsning, vilket minskar risken för vridning och distorsion.
Minskad kostnad: För tjockare material är MIG -svetsning vanligtvis billigare än TIG -svetsning på grund av dess snabbare hastighet och lägre värmeingång.
Tillämpningar av MIG -svetsning: När höga produktionshastigheter och minskade kostnader är viktiga överväganden fungerar MIG -svetsning bäst för att gå med tjockare aluminiumplattor och rör. Det används ofta i sektorer där effektiv svetsning av stora, tunga aluminiumkomponenter krävs, såsom varvsindustri, strukturell svetsning och tillverkning av tung utrustning.
3.Plasmabågsvetsning
En plasmafackla används i plasmabågsvetsning (PAW), en specialiserad typ av bågsvetsning, för att producera en intensiv och mycket fokuserad värmekälla. Denna teknik är väl - känd för att producera snygga, utmärkta svetsar med liten distorsion, vilket gör den perfekt för vissa typer av aluminiumsvetsning.
Viktiga egenskaper hos plasmbågsvetsning:
Koncentrerad värmekälla: Snabbare svetshastigheter och mindre värmeinmatning uppnås genom plasmabågens större koncentration jämfört med en konventionell TIG -båge.
Överlägsen svetskvalitet: Liksom TIG -svetsning skapar plasmabågsvetsning svetsar som är exceptionellt exakta och starka.
Komplex procedur: Jämfört med TIG eller MIG -svetsning är plasmbågsvetsning en mer komplicerad procedur som kräver specifika verktyg och skickliga operatörer.
Tillämpningar av plasmabågsvetsning: Electronics and Aerospace Industries, till exempel, använder ofta denna teknik i hög - Precisionsapplikationer där svetsintegritet är avgörande. Plasmabågsvetsning kan användas för att svetsa aluminiumrör när minimal distorsion och hög styrka behövs.
4.Lasersvetsning
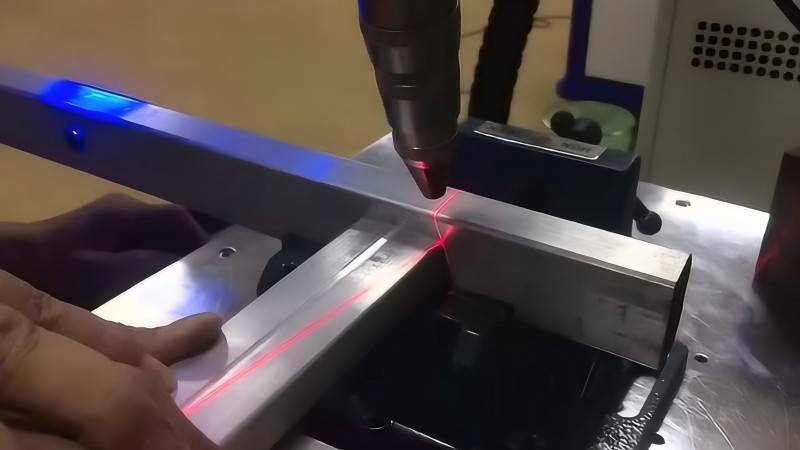
En koncentrerad laserstråle används i lasersvetsning, en mycket exakt svetsteknik, för att smälta och säkringsmaterial. Denna metod är väl - känd för att producera små, exakta svetsar med liten distorsion, vilket gör det lämpligt för aluminiumrör med tunna väggar.
Nyckelegenskaper för lasersvetsning:
Minimal distorsion: Arbetsstycket får mycket lite värme under lasersvetsning, vilket sänker möjligheten till distorsion.
Hög hastighet: Laserens koncentrerade energi möjliggör snabba svetshastigheter, vilket gör det effektivt för stora - skala tillverkning.
Hög utrustningskostnad: För vissa applikationer kan lasersvetsning vara oöverkomligt dyrt på grund av behovet av specialiserad, kostsam utrustning.
Tillämpningar av lasersvetsning: Elektronik, medicinsk utrustning och bilindustrin är bland de som använder lasersvetsning på grund av dess precisions- och låga värmeinmatningskrav. När små, exakta svetsar behövs, används den också för TIG -svetsning av aluminiumrör.
5. Friktion omrörning
En solid - Tillståndssvetsningsteknik som kallas friktion omrörning (FSW) kombinerar material utan att smälta dem. Istället produceras värme genom friktion genom ett roterande verktyg, mjukgör metallen och möjliggör smide.
Viktiga egenskaper hos friktion Stir Welding:
Ingen smältning behövs: FSW skapar extremt starka svetsar med få brister eftersom materialen inte smälter under svetsprocessen.
Låg snedvridning: Eftersom det inte finns en smält pool värmer FSW arbetsstycket mindre, vilket sänker möjligheten till snedvridning.
Begränsat till platta eller cylindriska leder: FSW används inte vanligtvis för mer komplexa geometrier och fungerar bäst för raka eller cylindriska leder.
Tillämpningar av friktion Stir Welding: Aerospace, Automotive och Shipbuilding Industries är bland dem som ofta använder FSW när hög- Performansledningar behövs. I dessa höga - prestationsapplikationer, där ledstyrkan är avgörande, är det särskilt användbart för svetsning av aluminiumrör.
6. Oxy - Acetylensvetsning
Oxy - Acetylensvetsning, även känd som gassvetsning, smälter och smälter basmaterialet med en låga skapad genom att bränna syre och acetylengas. Denna teknik används ibland för mindre viktiga tillämpningar, men den används inte ofta för svetsaluminium på grund av dess låga värmekoncentration och ökad risk för distorsion.
Viktiga egenskaper hos oxy - Acetylensvetsning:
Grundutrustning: I jämförelse med andra svetsningstekniker, oxy - Acetylensvetsning kräver relativt grundläggande och prisvärd utrustning.
Ökad risk för snedvridning: Denna process skapar en låga som värmer arbetsstycket betydligt, vilket kan snedvrida tunt - murade aluminiumrör.
Minskad svetskvalitet: Gassvetsning rekommenderas inte för applikationer som kräver hög svetsstyrka eftersom den inte ger svetsar av samma kaliber som TIG eller MIG -svetsning.
Tillämpningar av oxy - Acetylensvetsning: Denna teknik används ofta i svetsapplikationer där utmärkt svetskvalitet inte är ett toppproblem eller i reparationsarbete. Oxy - Acetylen används vanligtvis för icke -- väsentliga delar eller kort - termfixar vid svetsning av aluminiumrör.
7. Manuell metallbågsvetsning (sticksvetsning)
En förbrukningselektrod belagd i flöde används i manuell metallbågsvetsning, vanligtvis kallad sticksvetsning, för att producera en båge som smälter och smälter basmaterialet. Även om stål och andra metaller oftare svetsas med hjälp av denna teknik, kan aluminium också svetsas med det i vissa situationer.
Viktiga funktioner i manuell metallbågsvetsning:
Grundutrustning: Sticksvetsning är ett mångsidigt val för fältarbete eller reparationer eftersom det bara kräver grundläggande, bärbar utrustning.
Beroende på operatörskompetens: Svetskvalitet är mindre konsekvent än automatiserade processer som TIG eller MIG -svetsning eftersom det främst beror på svetsarens skicklighet.
Minskad svetskvalitet: Sticksvetsning rekommenderas i allmänhet inte för aluminiumsvetsning såvida det inte är nödvändigt för reparationer, och det resulterar vanligtvis i lägre - kvalitetssvetsar än TIG eller MIG.
Användningar för manuell metallbågsvetsning: Sticksvetsning används ofta för reparationer eller när mer sofistikerad svetsutrustning inte är tillgänglig. Det rekommenderas inte för hög - styrka eller hög - kvalitetssvetsar, men det kan användas för svetsning av aluminiumrör i icke - kritiska leder eller för brådskande reparationer.
Varje aluminiumrörssvetsningsteknik har distinkta fördelar och nackdelar, så i verkliga - världsapplikationer bör den bästa tekniken väljas noggrant baserat på de särskilda kraven och omständigheterna. Andra tekniker såsom MIG -svetsning, plasmastvetsning, lasersvetsning och friktionsbeläggning erbjuder livskraftiga alternativ beroende på projektets speciella behov, även om tig -svetsning av aluminumrör sticker ut som en mycket väggad metod för att producera höga - kvalitetsvetsar, särskilt för tunna {{3 {3 {3 {3 {3 {3 {3 {3 {3 -vägg. För att säkerställa starka, långa - varaktiga och överlägsna svetsar som är lämpade för applikationen, är det viktigt att välja lämplig teknik för svetsning av aluminiumrör.


